
CAD digital / CAM nambah akurasiBagean Pabrik Lembaran Logamkanthi nyambungake desain teknik, pemrograman manufaktur, lan kontrol produksi ing alur kerja digital sing konsisten. Desain dibantu komputer (CAD) nemtokake geometri produk, dimensi, posisi bolongan, lan fitur bend sing tepat, dene manufaktur sing dibantu komputer (CAM) ngowahi data desain sing disetujoni dadi instruksi kanggo peralatan pemotongan, pukulan, lan bending CNC sing kompatibel. Integrasi iki mbantu nyuda kesalahan transfer data manual, ngenali konflik desain sadurunge produksi, lan nambah konsistensi dimensi sajrone produksi bola-bali.
Kanggo para panuku industri, pangerten hubungan iki penting nalika mbandhingake supplier, ngevaluasi kutipan, lan nyetel kritéria sing ditampa. Proses digital bisa ndhukung kontrol posisi bolongan sing luwih cedhak, profil potong, sudut bend, lan antarmuka perakitan, nanging ora ana paket piranti lunak sing bisa njamin yen saben bagean rampung bakal ketemu saben toleransi. Mulane, keputusan pengadaan sing bisa dipercaya nimbang carane data desain disetujoni, carane program produksi diverifikasi, lan carane dimensi nyata dipriksa. Pandhuan iki nerangake prinsip teknik, paramèter tuku, lan pitakonan pemasok sing mbantu para panuku netepake kemampuan manufaktur sadurunge nindakake pesenan produksi.
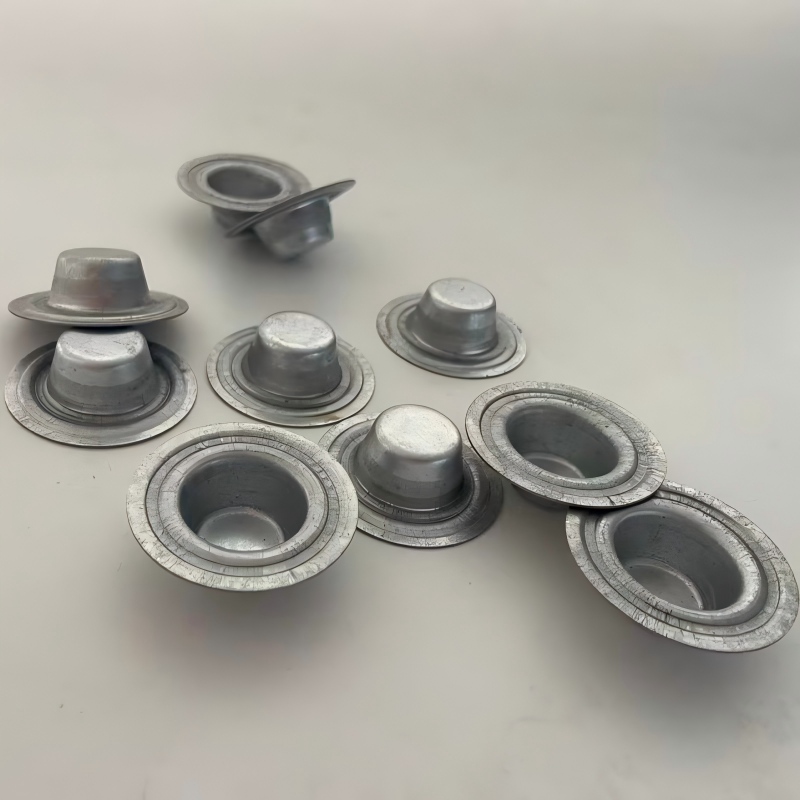
1. Apa Digital CAD / CAM Ganti Akurasi saka Sheet Metal Manufaktur?
2. Kepiye Data Desain Digital Nyegah Kesalahan Sadurunge Produksi Diwiwiti?
3. Kenapa Pemrograman CNC, Cutting, lan Mlengkung kudu Dikontrol Bareng?
4. Kepiye Para Pembeli Bisa Verifikasi Akurasi lan Kemampuan Teknis Supplier?
6. Pitakonan sing Sering Ditakoni
Digital CAD / CAM ngganti carane informasi engineering disiapake, disampekno, lan digunakake ing lantai produksi. Piranti lunak CAD nemtokake geometri sing dituju, dene piranti lunak CAM mbantu ngowahi informasi desain sing disetujoni dadi instruksi kanggo peralatan manufaktur sing kompatibel. Nalika rong tahapan disambungake liwat alur kerja sing dikontrol, tim teknik lan produksi bisa nggarap referensi dimensi sing konsisten tinimbang nggawe ulang informasi kanthi manual ing saben tahapan. Iki nyuda kesempatan kanggo kesalahan transkripsi lan nggawe luwih gampang kanggo ngenali apa asil manufaktur cocog karo maksud desain asli.
Proyek khas diwiwiti kanthi gambar rong dimensi, model telung dimensi, utawa loro-lorone. Desain nemtokake dimensi, syarat materi, pola bolongan, cutouts, garis bend, fitur soyo tambah, lan hubungan antarane komponen kawin. Insinyur mriksa geometri kanggo nemtokake manawa wangun sing dituju bisa diprodhuksi nggunakake proses sing dipilih lan alat sing kasedhiya. Sawise desain disetujoni, CAM preparation bisa generate nglereni path, punching koordinat, utawa mlengkung instruksi cocok kanggo peralatan ngrancang.
Proses iki ora mung menet tombol kanggo ngowahi model dadi produk rampung. Insinyur kudu nimbang kepiye bahan kasebut bakal ditindakake sajrone manufaktur. Pola sing rata, contone, kudu nyathet geometri bend lan efek deformasi materi. Program pemotongan kudu nggunakake jalur alat lan setelan proses sing cocog. Enclosure sing dibentuk bisa uga mbutuhake urutan mlengkung sing dipilih kanthi teliti supaya ora tabrakan antarane benda kerja lan perkakas mesin.
Dadi, tinjauan teknik kita kudu nyambungake gambar kasebut karo metode manufaktur, spesifikasi material, perkakas, lan rencana inspeksi. Nalika desain diganti, informasi sing diowahi uga kudu disetujoni lan dikomunikasikake sadurunge produksi diterusake.
Akurasi asring digunakake minangka istilah dodolan sing wiyar, nanging tim tuku kudu mbedakake sawetara karakteristik sing bisa diukur. Saben wong nggambarake aspek kualitas manufaktur sing beda.
Proses bisa diulang tanpa akurat. Yen mesin bola-bali nyelehake bolongan rada adoh saka lokasi sing ditemtokake, asile bisa uga konsisten nanging isih ora bisa ditampa. Kosok baline, siji sampel sing bisa ditrima ora mbuktekake manawa asil sing padha bisa ditindakake sajrone kumpulan gedhe. Para panuku kudu netepake asil sing diukur lan konsistensi proses kasebut.
Coba krenjang sing dipasang kanthi pirang-pirang bolongan, rong tikungan, lan slot sing sempit. Yen departemen kapisah kokwaca versi drawing beda utawa manual ngetik koordinat menyang sistem beda, bedo cilik bisa mengaruhi alignment bolongan utawa jembaré krenjang rampung. Model digital sing dikontrol nyedhiyakake referensi geometris umum kanggo review desain lan persiapan manufaktur.
Informasi digital penting banget yen komponen duwe fitur sing bola-bali utawa kudu pas karo perakitan kanthi jarak sing winates. Insinyur bisa mriksa hubungan fitur sadurunge nglereni materi lan ngenali gangguan potensial antarane bend, bolongan, fasteners, lan komponen jejer. Pemriksaan iki mbantu nyegah kesalahan desain lan program sing bisa dihindari, sanajan ora bisa ngenali saben masalah materi utawa proses kanthi otomatis.
Para panuku kudu takon carane supplier ngenali revisi gambar sing disetujoni, ngubungake program produksi menyang revisi kasebut, lan nyegah file sing wis lawas ora digunakake. Dheweke uga kudu ngonfirmasi sapa sing sah kanggo nyetujoni owah-owahan desain lan manawa tim pamriksa nggunakake syarat sing padha karo produksi.
Manufaktur digital dadi luwih migunani nalika spesifikasi tuku nemtokake karakteristik sing nemtokake manawa bagean bakal bisa digunakake kanthi bener. Tabel ing ngisor iki nyedhiyakake titik wiwitan praktis. Nilai kasebut dhewe kudu teka saka gambar teknik sing disetujoni lan kapabilitas sing dikonfirmasi saka supplier; padha ora bisa dianggep saka gambaran industri umum.
| Paramèter | Informasi kanggo nemtokake | Apa iku penting |
| Kelas materi | Kelas sing dibutuhake, standar sing ditrapake, lan dokumentasi sing ditemtokake. | Sifat material mengaruhi kekuatan, prilaku mbentuk, lan kesesuaian kanggo lingkungan operasi. |
| Ketebalan lembaran | Kekandelan nominal, variasi sing diidini, lan syarat materi khusus. | Kekandelan mengaruhi setelan nglereni, geometri bend, kekuatan, lan dimensi perakitan. |
| Profil datar | Ukuran njaba, diameter bolongan, slot, potongan, lan jarak pinggir. | Fitur kasebut nemtokake geometri awal sadurunge mbentuk utawa ngrakit. |
| Geometri bend | Sudut bend, radius njero, arah, lan dimensi rampung kritis. | Forming bisa ngganti wangun final liwat springback lan deformasi materi. |
| Toleransi dimensi | Penyimpangan sing diidini kanggo fitur kritis lan toleransi umum sing cocog. | Watesan sing jelas ngidini pemasok ngrancang produksi lan panuku kanggo netepake kesesuaian. |
| Syarat lumahing | Rampung, lapisan, deburring, syarat katon-pasuryan, lan kondisi pinggiran. | Kualitas permukaan bisa mengaruhi tampilan, proteksi karat, safety, lan perakitan. |
| Syarat pengawasan | Fitur kanggo ngukur, kritéria ditampa, lan laporan sing dibutuhake. | Pemriksaan nemtokake manawa bagean sing dikirim cocog karo spesifikasi sing disepakati. |
Model CAD bisa makili dimensi kanthi tepat, nanging proses manufaktur fisik ngenalake variabel sing ora dicopot model kasebut. Bahan bisa mindhah nalika nglereni. Panganggone piranti bisa mengaruhi fitur sing ditindhes. Operasi mlengkung bisa ngasilake springback. Posisi benda kerja sing salah bisa nggeser kabeh pola. Peralatan pangukuran uga bisa ngenalake kahanan sing durung mesthi nalika toleransi nyenyet.
Mulane, para panuku sing ngevaluasi Parts Fabrikasi Lembaran Logam kudu njaluk konfirmasi khusus proses tinimbang ngandelake janji presisi umum. Supplier kudu nerangake dimensi sing dikontrol dening proses pemotongan, sing gumantung saka pembentukan, lan sing mbutuhake pamriksan pungkasan. Kriteria sing ditampa kudu nggambarake fungsi nyata komponen kasebut, dudu panjaluk sewenang-wenang kanggo toleransi sing paling cilik.
Cangzhou Shengsen Metal Products Co., Ltd.kudu dievaluasi liwat informasi teknis lan bukti sing kasedhiya kanggo proyek sing diusulake, kalebu review gambar, perencanaan proses, lan pengaturan inspeksi sing disepakati. Pitakonan penting yaiku apa supplier bisa nduduhake carane geometri sing dibutuhake bakal digayuh lan diverifikasi, tinimbang mung nggunakake alat digital.
Akeh masalah manufaktur asale saka persiapan teknik tinimbang sajrone nglereni utawa mbentuk operasi kasebut. A bolongan bisa dimensioned saka pinggiran referensi salah, bend bisa ngganggu fitur tetanggan, utawa drawing revisi ora tekan wong nyepakaké program mesin. Sawise materi wis dipotong utawa dibentuk, mbenerake masalah kasebut bisa mbutuhake tenaga kerja tambahan, bahan panggantos, jadwal ulang, lan inspeksi anyar. Data desain digital mbantu nyuda risiko kasebut kanthi nggawe geometri luwih gampang dideleng lan menehi referensi sing dikontrol kanggo produksi hilir.
Tinjauan desain digital bisa ngenali sawetara jinis masalah potensial sadurunge manufaktur diwiwiti. Pemriksaan iki paling migunani nalika dileksanakake nglawan fungsi sing dituju saka komponen lan watesan proses sing direncanakake.
Pemeriksaa kasebut bisa nyegah masalah sing bisa dihindari, nanging validasi otomatis ora dadi pengganti pertimbangan teknik. Piranti lunak bisa nuduhake yen rong fitur tumpang tindih, contone, tanpa nemtokake fitur sing bisa dipindhah tanpa mengaruhi fungsi produk. Sembarang modifikasi desain sing ngganti dimensi utawa antarmuka sing disetujoni kudu diwenehake dening panguwasa desain sing tanggung jawab.
Kontrol revisi minangka salah sawijining bagean paling penting saka alur kerja digital sing bisa dipercaya. Komponen industri asring direvisi sawise uji coba prototipe, uji coba perakitan, utawa owah-owahan peralatan sing dipasang. Yen gambar sing diowahi ditanggepi tanpa nganyari program produksi sing gegandhengan lan syarat pamriksa, departemen sing beda-beda bisa uga ora ngerti spesifikasi sing beda.
Proses sing disiplin kudu ngenali revisi sing aktif, ngrekam persetujuan, ngandhani owah-owahan menyang departemen sing kena pengaruh, lan nyegah file sing ora bisa digunakake kanthi ora sengaja. Pemasok uga kudu nemtokake manawa revisi kasebut mengaruhi bahan mentah sing wis dituku, bagean sing wis diprodhuksi, perkakas, kemasan, utawa pangiriman sing dijadwalake.
Sadurunge nggawe pesenan baleni, dhaptar priksa panuku kudu kalebu pitakonan ing ngisor iki.
Pitakonan iki migunani sanajan kanggo bagean sing relatif prasaja. Owah-owahan cilik ing jarak bolongan utawa posisi mlengkung bisa nyegah perakitan yen dimensi sing kena pengaruh penting kanthi fungsional. Kontrol révisi mbantu njamin manawa pesenan baleni ngasilake desain sing disetujoni tinimbang interpretasi sadurungé.
Gumantung saka piranti lunak lan peralatan sing kasedhiya, persiapan CAM bisa uga ndhukung simulasi jalur alat, pemeriksaan tabrakan, perencanaan urutan pemotongan, lan nesting. Saben fungsi nduweni tujuan sing beda-beda, lan para panuku kudu ngonfirmasi fungsi endi sing bener digunakake dening supplier tinimbang nganggep yen saben alur kerja digital kalebu fitur sing padha.
Simulasi bisa mbantu ngenali gerakan mesin sing ora cocog, gangguan alat, utawa urutan operasi sing ora efisien sadurunge produksi diwiwiti. Piranti lunak nesting ngatur profil komponen ing sheet kanggo nambah panggunaan materi lan bisa nyuda sampah. Nanging, efisiensi nesting sing dhuwur ora kanthi otomatis nuduhake akurasi dimensi sing luwih apik. Tata letak pemotongan sing rapet isih butuh parameter pemotongan sing cocog, urutan sing cocog, lan kontrol gerakan panas lan bagean.
Kanggo komponen sing dibentuk kanthi kompleks, model digital uga bisa mbantu para insinyur nimbang urutane bengkokan. Urutan operasi bisa mengaruhi apa workpiece tetep diakses kanggo perkakas lan apa flange kawangun sadurunge interferes karo bend mengko. Simulasi bisa nyuda sawetara risiko kasebut, nanging asil gumantung saka akurasi mesin, perkakas, lan informasi materi sing digunakake ing simulasi.
Nggarap ulang ora diwatesi karo komponen sing katon rusak. A part bisa katon ditrima nanging gagal nalika diinstal amarga bolongan soyo tambah rada misplaced, amba bend ngganti jembaré bukaan, utawa lumahing rampung rusak nalika nangani. Yen masalah ditemokake mung ing perakitan, biaya bisa kalebu tenaga kerja, transportasi, telat produksi, lan gangguan jadwal panuku dhewe.
Koordinasi digital nyuda sawetara kasalahan sing bisa dicegah kanthi ngidini tim teknik mriksa dimensi, tim manufaktur nggunakake data produksi sing disetujoni, lan tim inspeksi kanggo mriksa syarat sing ditampa. Asil kasebut minangka hubungan sing luwih jelas antarane apa sing dipesen, apa sing digawe, lan apa sing diukur.
Conto praktis yaiku pager kontrol sheet-metal kanthi sawetara panel sing dipasang. Tim desain ngganti posisi bukaan kabel kanggo nambah reresik internal. Yen revisi dikontrol kanthi bener, model sing dianyari, program pemotongan, lan syarat pamriksa bisa didadekake siji sadurunge kumpulan sabanjure. Yen program produksi tetep ora owah, bukaan isih bisa dipotong ing posisi lawas sanajan gambar paling anyar kasedhiya ing papan liya.
Conto iki nggambarake kenapa integrasi digital minangka disiplin manajemen minangka kemampuan piranti lunak. Sing tuku kudu golek bukti saka alur kerja sing dikontrol, ora mung pratelan manawa file teknik digital.
Dokumentasi sing dibutuhake gumantung saka kerumitan bagean, risiko kualitas, lan kabutuhan kontrak. Para panuku ora mbutuhake saben file sing bisa ditindakake kanggo saben pesenan, nanging cathetan sing dipilih bisa menehi bukti sing migunani yen proses kasebut dikontrol.
| Rekam | Apa bisa nduduhake | Nalika iku migunani |
| Revisi gambar utawa model sing disetujoni | Ngenali geometri lan versi desain sing dimaksud. | Saben pesenan, utamane yen revisi bisa. |
| Cathetan review Manufaktur | Rekam pitakonan babagan materi, perkakas, bend, utawa fitur kelayakan. | Bagean utawa gambar sing rumit kanthi rincian manufaktur sing durung rampung. |
| Identifikasi program utawa persiyapan | Mbantu ngubungake instruksi produksi menyang revisi komponen sing disetujoni. | Baleni pesenan lan proyek kanthi owah-owahan teknik sing kerep. |
| Laporan inspeksi pisanan | Nuduhake asil sing diukur kanggo fitur sing dipilih sadurunge produksi luwih akeh. | Desain anyar, revisi sing signifikan, utawa komponen kritis. |
| Laporan dimensi pungkasan | Cathetan manawa ukuran sing ditemtokake cocog karo watesan sing disepakati. | Pesenan sing mbutuhake verifikasi dimensi sing didokumentasikan. |
Cangzhou Shengsen Metal Products Co., Ltd. kudu dijaluk njlentrehake dokumentasi sing kasedhiya kanggo pesenan tartamtu, kalebu manawa review potongan pertama utawa laporan dimensi kalebu utawa kudu disepakati kanthi kapisah. Iki supaya ora nganggep manawa saben rekaman diwenehake kanthi otomatis. Persetujuan sing jelas sadurunge produksi mbantu loro-lorone ngatur pangarepan lan nyuda kemungkinan regejegan kualitas sawise pangiriman.
Program digital mbantu mesin ngasilake gerakan sing direncanakake, nanging konsistensi dimensi gumantung marang sistem produksi sing lengkap. Nglereni lan mbentuk operasi mengaruhi komponen ing cara sing beda-beda, lan kasalahan ngenalaken ing siji tataran bisa pengaruhe sabanjure. Profil bisa dipotong kanthi ukuran sing bener nanging tetep dadi pager sing ora akurat yen ganti rugi mlengkung ora cocog. Operasi mlengkung bisa uga dikontrol nanging bisa nyebabake masalah perakitan yen lokasi bolongan asli ora diprogram kanthi bener.
Kanggo para panuku, iki tegese akurasi manufaktur kudu ditaksir sajrone proses lengkap tinimbang ndeleng spesifikasi mesin siji. Rekaman persiyapan kita kudu ngenali materi, perkakas, revisi program, lan syarat verifikasi sing cocog supaya kahanan produksi bisa dideleng nalika ana panyimpangan.
Laser nglereni lan punching loro digunakake digunakake kanggo sheet metal, nanging padha gumantung ing mekanisme beda. Pilihan proses kudu nggambarake materi, kekandelan, geometri, jumlah, syarat pinggiran, lan biaya bagean.
Pemotongan laser misahake materi ing sadawane dalan sing diprogram nggunakake sumber energi fokus. Asil bisa uga dipengaruhi dening kondisi fokus, kacepetan nglereni, gas bantuan, input panas, flatness materi, kondisi mesin, lan cara sheet didhukung. Web sing sempit lan fitur cilik bisa uga sensitif banget marang efek panas utawa gerakan bagean. Urutan pemotongan sing cocog lan setelan proses sing wis diverifikasi bisa mbantu ngontrol risiko kasebut.
Punching nggawe fitur liwat perkakas mekanik. Ukuran bolongan lan slot gumantung ing kondisi pukulan lan mati, keselarasan alat, reresik, sifat material, lan persiyapan mesin. Perkakas sing rusak bisa mengaruhi kualitas lan dimensi pinggiran. Profil kompleks mbutuhake sawetara operasi utawa pendekatan manufaktur sing beda, gumantung saka geometri lan finish sing dibutuhake.
Ora ana proses sing luwih akurat kanggo saben aplikasi. Para panuku kudu njaluk supplier kanggo nerangake cara sing dipilih lan ngenali dimensi sing mbutuhake verifikasi. Kanggo fitur bola-bali, iku migunani kanggo ngerti carane nyandhang alat lan owah-owahan proses dipantau ing produksi.
Mlengkung ngenalake tantangan tartamtu amarga lembaran logam ngganti wujud ing beban lan bisa pulih sebagian sawise gaya dicopot. Recovery iki dikenal minangka springback. Efek kasebut gumantung marang sifat materi, kekandelan, radius lengkungan, geometri perkakas, lan cara mbentuk. Sanajan pola datar ditetepake kanthi digital, sudut lan dimensi pungkasan kudu divalidasi miturut kahanan produksi sing nyata.
Insinyur nggunakake tunjangan bend, potongan bend, informasi perkakas, lan pengalaman proses kanggo nemtokake pola rata sing dibutuhake kanggo entuk wangun sing dikarepake. Nilai kasebut dudu konstanta universal kanggo saben kombinasi bahan lan alat. Owah-owahan ing kekandelan utawa bahan bahan mbutuhake pola flat utawa setelan mlengkung kanggo dideleng.
Coba krenjang soyo tambah U-shaped kang jembaré internal kudu cocog komponen kawin. Profil warata bisa dipotong kanthi bener, nanging prabédan cilik ing rong sudut bend bisa ngganti jembar bukaan. Yen krenjang uga ngandhut bolongan cedhak bends, hubungan bolongan final kanggo pasuryan kawangun bisa kritis. Pangukuran pisanan lan, yen cocog, mriksa pas bisa mbukak apa proses sing direncanakake ngasilake geometri sing dibutuhake.
Spesifikasi mesin asring nggunakake istilah kayata résolusi, bisa diulang, lan akurasi posisi. Istilah kasebut ora kudu dianggep minangka bisa diganti.
Mesin bisa uga duwe resolusi sing apik nanging isih ngasilake bagean sing gagal digambar amarga gerakan materi, nyandhang alat, variasi mbentuk, kesalahan persiyapan, utawa ketidakpastian pangukuran. Data mesin migunani kanggo ngevaluasi peralatan, nanging kudu didhukung dening bukti yen proses lengkap bisa nyukupi toleransi sing dibutuhake kanggo bagean sing nyata.
Nalika njupuk Bagean Fabrikasi Lembaran Logam, njaluk konfirmasi toleransi sing bisa ditindakake kanggo materi, kekandelan, dimensi, lan proses sing ditemtokake. Aja nganggep manawa siji angka akurasi umum ditrapake kanggo saben fitur utawa saben operasi manufaktur.
Kontrol produksi kudu fokus ing titik-titik ing ngendi variasi bisa mlebu ing proses kasebut. Tingkat kontrol sing cocog gumantung marang risiko, kerumitan, jumlah, lan syarat toleransi komponen.
Ora saben komponen mbutuhake frekuensi inspeksi sing padha. Tutup sing prasaja kanthi toleransi sing amba bisa uga mbutuhake rencana sing beda saka krenjang kanthi lokasi bolongan kritis utawa pager sing dibentuk sing kudu sejajar karo sawetara bagean kawin. Rencana inspeksi kudu proporsional karo syarat fungsional.
Sawetara komponen fabrikasi ngalami welding, grinding, lapisan, utawa perakitan sawise nglereni lan mlengkung. Operasi kasebut bisa mengaruhi ukuran lan kondisi permukaan, mula efek kasebut kudu digatekake ing rencana produksi.
Welding ngenalake panas lokal sing bisa nyebabake nyusut utawa distorsi. Jumlah gumantung saka desain gabungan, kekandelan materi, urutan weld, restraint, input panas, lan geometri perakitan. Model digital bisa mbantu nemtokake geometri sing dituju lan mbantu perencanaan, nanging distorsi nyata kudu dikontrol liwat metode proses sing cocog lan diverifikasi yen dibutuhake.
Grinding lan finishing bisa ngganti kondisi pinggiran utawa mbusak materi saka wilayah lokal. Lapisan bisa mengaruhi pas ing ngendi reresik cilik, utamane ing permukaan kawin, fitur benang, lan bukaan sing dikontrol kanthi rapet. Kemasan uga penting amarga komponen sing bisa dipriksa isih bisa rusak sajrone transportasi yen permukaan sing wis rampung ora dilindhungi kanthi tepat.
Para panuku kudu ngenali dimensi sing kudu dicenthang sadurunge rampung lan sing kudu dicenthang sawise kabeh operasi sing ditemtokake wis rampung. Penerimaan kudu nggambarake kondisi sing dikirim, ora mung kondisi kasebut sawise dipotong.
Cangzhou Shengsen Metal Products Co., Ltd. kudu dijaluk kanggo konfirmasi produksi lan pendekatan pengawasan kanggo desain nyata, kalebu sembarang nglereni, mlengkung, gabung, utawa orane tumrap sekolah pagawean sing ditrapake. Klaim babagan model mesin tartamtu, kekandelan maksimum, toleransi sing dijamin, utawa sertifikasi proses kudu didhukung dening bukti saiki sing relevan karo proyek. Pendekatan iki mbantu para panuku mbedakake deskripsi manufaktur umum saka kemampuan sing dituduhake.
Evaluasi pemasok kudu diwiwiti kanthi syarat fungsional produk lan pindhah menyang bukti sing dibutuhake kanggo konfirmasi. Supplier sing paling migunani ora mesthi sing njanjeni toleransi sing paling cilik; iku sing mangertos drawing, ngenali resiko technical, nerangake pendekatan Manufaktur, lan setuju kanggo kritéria acceptance bisa diukur. Para panuku kudu mbandhingake kutipan kanthi basis teknis sing konsisten supaya prabédan ing materi, proses, inspeksi, lan finish katon sadurunge pesenan dilebokake.
A panjalukan kanggo kutipan kudu nyedhiyani informasi cukup kanggo supplier kanggo netepke komponen dimaksudaké tanpa gumantung ing pemanggih unspoken. Gambar sing ora lengkap utawa syarat rampung sing ora jelas bisa nyebabake rega sing ora konsisten lan owah-owahan sing ora dikarepake sawise konfirmasi pesenan.
Yen panyedhiya diidini nyaranake metode manufaktur alternatif, kutipan kasebut kudu ngenali pendekatan sing diusulake lan nerangake efek sing relevan ing dimensi, tampilan, wektu timbal, utawa biaya. Yen proses tartamtu diwajibake, panuku kudu nyatakake syarat kasebut kanthi jelas.
Tinjauan spesifikasi kudu nyambungake gambar teknik menyang rencana produksi lan panriman sing nyata. Tabel ing ngisor iki bisa digunakake sajrone diskusi teknis. Parameter kasebut minangka kategori kanggo konfirmasi, dudu klaim babagan kapabilitas pemasok sing wis ana.
| Kategori parameter | Konfirmasi dibutuhake | Resiko pengadaan yen ora jelas |
| Bahan | Kelas, kekandelan, standar sing ditrapake, lan cathetan materi sing dibutuhake. | Kekuwatan sing salah, prilaku mbentuk, kinerja korosi, utawa kepatuhan. |
| Fitur Cut | Profil njaba, ukuran bolongan, slot, potongan, lan jarak pinggir kritis. | Misalignment, kangelan Déwan, utawa Gagal kanggo ketemu syarat drawing. |
| Geometri kawangun | Sudut bend, radii njero, dimensi sakabèhé, lan toleransi sing cocog. | Ukuran bukaan sing salah, posisi flange, utawa hubungan kawin. |
| Kontrol geometris | Dibutuhake flatness, perpendicularity, posisi, paralelisme, utawa kontrol liyane sing ditetepake. | Ukuran individu bisa uga liwat nalika komponen sing dipasang isih gagal pas. |
| Rampung lumahing | Coating, finish, deburring, kualitas katon-pasuryan, lan kondisi pinggiran. | Cacat katon, paparan karat, pinggiran sing cetha, utawa gangguan lapisan. |
| Gabungan lan perakitan | Lokasi gabungan, syarat las, dimensi perakitan, lan kabutuhan inspeksi. | Distorsi utawa misalignment sawise gabung. |
| Inspeksi | Fitur kritis, watesan ditampa, cara pangukuran, lan format laporan. | Ora setuju manawa bagean sing dikirim bisa ditampa. |
| Kemasan | Proteksi lumahing, pamisahan bagean, labeling, lan syarat penanganan. | Karusakan sawise mriksa lan sadurunge instalasi. |
Para panuku kudu ngindhari toleransi sing ketat banget kanggo saben dimensi tanpa nimbang fungsi lan biaya. Toleransi sing luwih kenceng bisa uga mbutuhake persiyapan tambahan, perkakas khusus, pangolahan sing luwih alon, utawa inspeksi sing luwih akeh. Antarmuka kritis pantes kontrol cocok, nalika dimensi nonkritik bisa nggunakake toleransi umum cocok ngendi desain ngidini.
Bukti inspeksi kudu nggawe bisa mbandhingake asil nyata karo spesifikasi sing disepakati. A statement sing saben bagean wis dicenthang angel kanggo ngevaluasi kajaba supplier ngenali apa diukur, carane iku diukur, lan apa watesan nemtokake acceptance.
Gumantung saka aplikasi, dokumentasi migunani bisa uga kalebu laporan inspeksi artikel pisanan, pangukuran dimensi sing dipilih, cathetan materi, asil pamriksan permukaan, utawa cathetan kanggo operasi gabung lan rampung. Para panuku kudu netepake dokumen sing dibutuhake sadurunge produksi amarga ora saben kutipan standar kalebu paket laporan sing padha.
Deleng aspek ing ngisor iki nalika mriksa laporan pemeriksaan.
Ketidakpastian pangukuran kudu diwenehi perhatian khusus nalika toleransi ketat. Asil sing cedhak karo watesan spesifikasi bisa uga mbutuhake interpretasi sing ati-ati yen cara pangukuran nduweni kahanan sing durung mesthi sing signifikan karo kisaran sing diidini. Yen perlu, para panuku lan panyedhiya kudu setuju babagan prosedur pangukuran lan aturan panrima sadurunge.
Prototipe utawa artikel pisanan utamané migunani kanggo komponen anyar, urutan tikungan rumit, antarmuka rakitan sing ketat, utawa desain sing durung digawe sadurunge. Iki ngidini panuku konfirmasi manawa gambar kasebut wis diinterpretasi kanthi bener lan proses sing direncanakake bisa ngasilake geometri sing dituju sadurunge jumlah sing luwih gedhe diluncurake.
Tinjauan artikel pisanan sing migunani bisa uga kalebu mriksa dimensi fitur kritis, tes pas marang komponen kawin, inspeksi permukaan, lan konfirmasi yen materi lan rampung cocog karo spesifikasi. Yen panyimpangan ditemokake, para pihak kudu nemtokake manawa asil saka gambar, metode manufaktur, persiyapan, utawa proses pangukuran. Sembarang owah-owahan desain kudu disetujoni sacara resmi tinimbang digabungake kanthi meneng ing produksi.
Persetujuan sampel siji ora mbuktekake manawa saben kumpulan mengko bakal cocog. Produksi baleni isih mbutuhake kontrol lan pengawasan proses sing cocog. Nanging, artikel pisanan sing didokumentasikake menehi titik referensi kanggo kesiapan produksi lan bisa nyuda kahanan sing durung mesthi babagan interpretasi gambar kompleks.
Perbandhingan rega tegese mung nalika ruang lingkup sing dikutip konsisten. Siji kutipan bisa uga kalebu laporan deburring, lapisan, kemasan, lan dimensi, dene liyane bisa uga ora kalebu. Rega unit sing luwih murah bisa uga duwe toleransi sing luwih amba utawa spesifikasi materi sing beda. Yen prabédan kasebut ora diidentifikasi, panuku bisa ngremehake total biaya pengadaan.
| Area evaluasi | Pitakonan kanggo takon | Bukti kanggo njaluk yen relevan |
| Rekayasa review | Apa supplier bakal mriksa manufaktur lan ngenali pitakonan gambar sing durung ditanggulangi? | Klarifikasi teknis sing ditulis utawa proses review sing didokumentasikan. |
| kontrol data digital | Kepiye revisi gambar lan program produksi sing gegandhengan dikelola? | Identifikasi revisi lan prosedur kontrol owah-owahan. |
| Kapabilitas manufaktur | Apa proses sing diusulake bisa nyukupi syarat materi, geometri, lan toleransi sing ditemtokake? | Sampel sing relevan, panjelasan proses, utawa cathetan dimensi. |
| Verifikasi kualitas | Fitur apa sing bakal diukur, lan cathetan inspeksi apa sing kalebu? | Rencana inspeksi lan format laporan sing disepakati. |
| Ruang lingkup finishing | Apa perawatan permukaan, deburring, lan kemasan protèktif kalebu? | Ditulis orane katrangan saka sumber lan rampung syarat. |
| Istilah komersial | Apa wektu timbal, jumlah pesenan minimal, biaya revisi, lan kahanan pesenan ulang jelas? | Kutipan rinci lan syarat pesenan ditulis. |
Diskusi teknis kudu fokus ing risiko spesifik proyek tinimbang klaim sing amba babagan manufaktur maju. Takon supplier kanggo nerangake carane posisi bolongan kritis bakal dicenthang, carane dimensi bend bakal diverifikasi, lan apa mengkono yen artikel pisanan ora ketemu drawing. Kanggo pesenan baleni, takon carane program disetujoni lan specification materi maintained. Kanggo rakitan komplèks, rembugan apa mriksa pas cocok sadurunge produksi lengkap.
Tinjauan kutipan kita uga kudu ngenali asumsi sing bisa mengaruhi rega utawa ditampa. Yen gambar ora nemtokake toleransi kritis, supplier kudu ngunggahake masalah kasebut tinimbang milih kanthi meneng nilai sing bisa uga ora cocog karo tujuan desain. Yen toleransi sing dijaluk mbutuhake alat khusus utawa pemeriksaan tambahan, iki kudu dirembug sadurunge pesenan dikonfirmasi.
Cangzhou Shengsen Metal Products Co., Ltd. kudu dievaluasi nggunakake kritéria khusus proyek sing padha ditrapake kanggo calon supplier. Para panuku kudu njaluk konfirmasi proses manufaktur sing cocog, toleransi sing bisa ditindakake, pilihan materi, ruang lingkup finishing, lan bukti inspeksi sing kasedhiya. Sembarang pratelan babagan peralatan, sertifikasi, utawa kinerja sing dijamin kudu diverifikasi langsung lan didokumentasikake ing ngendi iku dadi bagean saka keputusan tuku.
Kesesuaian dimensi mung minangka bagean saka tuku sing sukses. Para panuku uga kudu nimbang manawa panyedhiya ngerti aplikasi sing dituju, ngandhani pitakon teknis kanthi cepet, ngatur revisi, lan bisa nyedhiyakake dokumentasi sing disepakati kanthi tepat. Praktek kasebut nyuda kemungkinan kejutan ing tahap pungkasan lan nggawe pesenan baleni luwih gampang diatur.
Urutan purchasing praktis yaiku ngetokake paket gambar sing dikontrol, njlentrehake parameter kritis, mriksa proses sing diusulake, setuju karo syarat inspeksi, nyetujoni sampel sing bener, lan nyathet kritéria sing ditampa sadurunge produksi. Sawise pangiriman, tetep revisi gambar sing disetujoni lan cathetan pemeriksaan sing cocog supaya pesenan ing mangsa ngarep bisa dibandhingake karo syarat sing padha.
Nalika langkah-langkah kasebut ditindakake, CAD / CAM digital dadi bagean saka sistem kualitas sing luwih jembar tinimbang titik jual mandiri. Para panuku bisa nggawe keputusan adhedhasar syarat sing bisa diukur, bukti sing didokumentasikake, lan kabutuhan nyata komponen kasebut.
CAD / CAM Digital nambah akurasi fabrikasi kanthi nyambungake geometri teknik karo instruksi manufaktur, ndhukung validasi desain, nyuda kesalahan transfer data sing bisa dihindari, lan ningkatake keterulangan produksi. Efektivitase gumantung luwih saka piranti lunak kasebut dhewe. Prilaku material, kondisi mesin, perkakas, persiyapan, ganti rugi mlengkung, finishing, lan inspeksi kabeh nyumbang kanggo dimensi lan kinerja fungsional komponen sing wis rampung.
Kanggo tim tuku, pendekatan sing paling dipercaya yaiku nemtokake dimensi kritis, konfirmasi syarat materi lan proses, ngontrol revisi gambar, lan njaluk bukti inspeksi sing cocog karo risiko aplikasi kasebut. Sadurunge milih supplier, mbandhingake kutipan kanthi basis teknis sing padha lan konfirmasi kapabilitas sing wis dituduhake kanggo proyek sing diusulake.Hubungi Cangzhou Shengsen Metal Products Co., Ltd.kanggo ngrembug gambar, spesifikasi materi, syarat fabrikasi, toleransi, lan pangarepan inspeksi, lan njaluk kutipan adhedhasar kabutuhan proyek sampeyan.
Wangsulan:CAD Digital / CAM nambah akurasi kanthi nyambungake geometri desain sing disetujoni karo instruksi manufaktur. CAD nemtokake dimensi lan hubungan fitur, nalika CAM mbantu nyiyapake program mesin kanggo peralatan kompatibel. Iki nyuda kesalahan transfer data manual lan ndhukung operasi pemotongan lan pambentukan sing bisa diulang. Priksa desain uga bisa ngenali konflik geometri tartamtu sadurunge materi diproses. Nanging, akurasi pungkasan gumantung marang sifat material, perkakas, kondisi mesin, persiyapan, prilaku mbentuk, lan inspeksi. Mulane para panuku kudu ngonfirmasi toleransi kanggo komponen nyata lan njaluk bukti sing cocog yen syarat kasebut bisa ditindakake.
Wangsulan:Ora A mesin CNC nderek instruksi programmed, nanging asil rampung isih bisa kena pengaruh persiyapan salah, nyandhang alat, gerakan materi, efek termal, kondisi mesin, lan kahanan sing durung mesthi Takeran. Mlengkung nambah variabel liyane amarga springback lan variasi materi bisa ngganti geometri final. Proses sing dipercaya nggabungake program sing wis divalidasi karo pamriksa persiyapan, inspeksi pisanan, pemantauan proses sing cocog, lan verifikasi pungkasan. Kanggo komponen kritis, panuku lan supplier kudu setuju karo dimensi sing dibutuhake, watesan toleransi, cara pangukuran, lan prosedur kanggo nangani bagean sing ora cocog sadurunge produksi diwiwiti.
Wangsulan:Sadurunge produksi, deleng bahan lan kekandelan materi, profil eksternal, ukuran lan posisi bolongan, dimensi slot, jarak pinggiran, sudut bend, radius jero, pola datar, lan hubungan antarane fitur kawin. Priksa uga geometri sing tumpang tindih, kontur mbukak, reresik alat sing ora cukup, lan kemungkinan interferensi nalika mbentuk utawa ngrakit. Komponen Komplek bisa uga mbutuhake model telung dimensi saliyane gambar dimensi. Supplier kudu ngunggahake syarat sing ora jelas utawa bertentangan sadurunge nggawe. Sembarang owah-owahan sing diusulake sing mengaruhi dimensi fungsional utawa antarmuka kudu disetujoni dening panguwasa desain sing tanggung jawab.
Wangsulan:Pola warata minangka perwakilan manufaktur saka komponen sing ora dilipat, nanging wangun pungkasan gumantung marang prilaku material lan kondisi mbentuk. Springback, kekandelan lembaran, sifat mekanik material, radius lengkungan, geometri pukulan lan mati, lan persiyapan mesin kabeh bisa mengaruhi sudut lan dimensi sing wis rampung. Pola datar sing bener miturut teori bisa uga mbutuhake ganti rugi khusus proses adhedhasar materi lan perkakas sing dipilih. Pangukuran potongan pisanan mbantu nemtokake manawa proses sing direncanakake ngasilake geometri sing dituju. Kanggo bagean kanthi antarmuka kritis, para panuku bisa uga njaluk mriksa pas utawa mriksa dimensi sing wis rampung.
Wangsulan:Bukti kudu cocog karo kerumitan komponen lan akibat saka kegagalan dimensi. Cathetan sing migunani bisa uga kalebu revisi gambar sing disetujoni, laporan inspeksi artikel pisanan, pangukuran dimensi kanggo fitur kritis, dokumentasi materi sing relevan, lan cathetan inspeksi kanggo operasi finishing utawa gabung sing ditemtokake. Para panuku kudu mriksa manawa cathetan kasebut ngenali bagean lan revisi sing bener, nutupi fitur sing dibutuhake, nyatakake watesan sing ditrapake, lan nggunakake metode pangukuran sing cocog. Kanggo pesenan baleni, takon carane program produksi lan syarat pengawasan tetep selaras karo desain disetujoni. Konfirmasi paket dokumentasi sing tepat sadurunge nggawe pesenan amarga ruang lingkup laporan bisa beda-beda ing antarane pemasok lan proyek.


